(精度高彩屏一體打印里氏硬度計)
概述
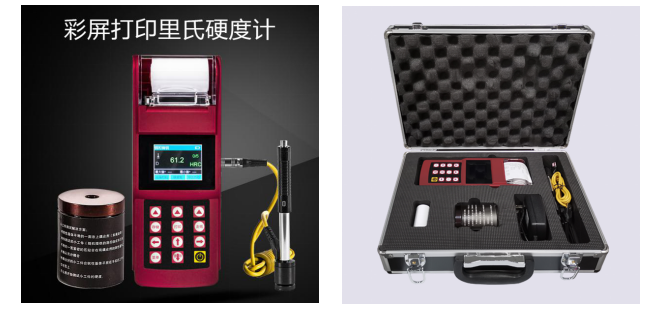
里博里氏硬度計YST106是一款集可內置打印機、公差設置等多功能為一體的硬度測量儀器,內置熱敏打印機,支持現場即時打印,保障測量結果的公正性及數據的存儲、可追溯性。使用全中文顯示,菜單式操作,操作簡單、方便。本機可直接顯示里氏、布氏、洛氏、維氏、肖氏等硬度值。儀器小巧、便攜、穩定性高,適用于惡劣的操作環境,抗振動、沖擊和電磁干擾。
主要功能
● 采用D型精度沖擊裝置;
● 工業化殼體設計,堅固、小巧、便攜、穩定性高,適用于惡劣操作環境,抗震動、沖擊和電磁干擾;
● 主機和打印機一體化設計,方便用戶現場打印測試結果;
● 大屏幕彩屏顯示器,信息豐富、直觀,方便操作和讀值;
● 可預先設置上限下值、超限報警;
● 具有開機示值軟件校準功能,保障數據在任意行業不同的規范和標準下使用;
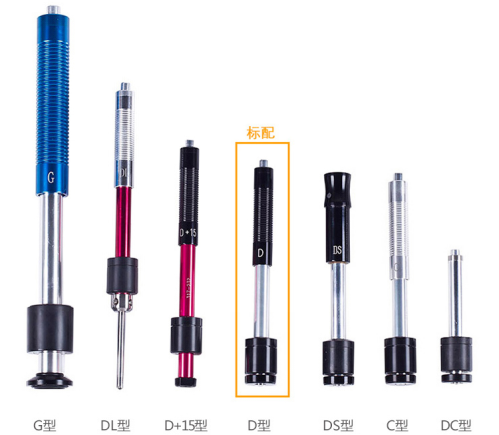
● 可選配7種不同的沖擊裝置,更換時不需校準,自動識別;
● 可存儲600組測量數值全中菜單、背光顯示、方便操作;
● 可配備軟件,具有傳輸測量結果、測值存儲管理、測值統計分析、打印測值報告等豐富
● 功能,適合質量保障活動和管理的更高要求;
● 內置大容量鋰離子可充電電池及充電控制電路;
● 連續工作不少于200小時(不開打印時),自動休眠、自動關機等節電功能。
適用材料
鋼和鑄鋼、合金工具鋼、不銹鋼、灰鑄鐵、球墨鑄鐵、鑄鋁合金、銅鋅合金(黃銅)、銅錫合金(青銅)、純銅、 鍛鋼。
主要用途
1、適宜對重型工件、模具型腔、實驗空間很狹小的工件、軸承及其它零件、大型零部件及不可拆卸部件的現場硬度測試
2、壓力容器、汽輪發電機組及其設備的失效分析以及金屬材料倉庫的材料區分
3、大批量生產過程中產品的硬度檢測,一般標配的一套即能符合檢測要求
4、退火、回火、淬火等熱處理的硬度檢測,選型時需要如果有硬化層,需要注意硬化層的厚度,硬化層太薄的話,需要選擇C型沖擊裝置
5、軸承檢測硬度時需要注意其軸承直徑,若直徑太小需要選擇異型支撐環
6、齒輪硬度檢測時如果齒輪過小需要選擇DL沖擊裝置
7、鑄件檢測時,如果表現光潔度處理有難度時,需要選擇G型沖擊裝置。
規格參數
項目 | YST106 |
功能特點 | 具有里氏、洛氏、布氏三種校準功能 |
示值誤差/重復性 | ±6HLD(HLD=760)/ 6HLD(HLD=760) |
測量范圍 | 100-990(HLD) |
可識別沖擊裝置 | D、G、C、DL、DC、D+15、DS |
沖擊裝置插口 | LEMO插口 |
測量方向 | 360° |
硬度制式 | HL、HB、HRC、HRB、HV、HS |
電源 | 鋰電充電電池 |
充電規格 | 9v/1800mA |
存儲功能 | 600組 |
殼體材料 | 塑料外殼 |
外型尺寸 | 230×86×46mm |
重量 | 400g |
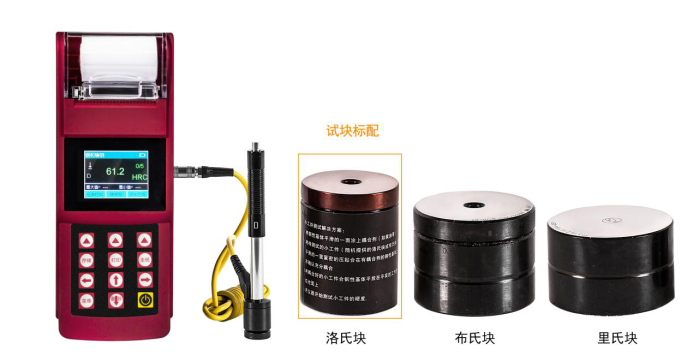
標準配置 | 主機、D型沖擊裝置、支撐環,標準試塊、尼龍刷、 充電器、打印紙 |
選配 | 異形支撐環、沖擊裝置、標準試塊、通訊軟件、打印紙 |
測試范圍
材料 | 硬度制 | 沖擊裝置 | ||||
D/DC | D+15 | C | G | DL | ||
Steel and cast steel | HRC | 17.9~68.5 | 19.3~67.9 | 20.0~69.5 | 20.6~68.2 | |
HRB | 59.6~99.6 | 47.7~99.9 | 37.0~99.9 | |||
HRA | 59.1~85.8 | |||||
HB | 127~651 | 80~638 | 80~683 | 90~646 | 81~646 | |
HV | 83~976 | 80~937 | 80~996 | 80~950 | ||
HS | 32.2~99.5 | 33.3~99.3 | 31.8~102.1 | 30.6~96.8 | ||
Steel鍛鋼 | HB | 142~651 | ||||
CWT、ST | HRC | 20.4~67.1 | 19.8~68.2 | 20.7~68.2 | ||
HV | 80~898 | 80~935 | 100~941 | |||
Stainless steel | HRB | 46.5~101.7 | ||||
HB | 85~655 | |||||
HV | 85~802 | |||||
GC. IRON | HRC | |||||
HB | 93~334 | 92~326 | ||||
HV | ||||||
NC、IRON | HRC | |||||
HB | 131~387 | 127~364 | ||||
HV | ||||||
C.ALUM | HB | 19~164 | 23~210 | 32~168 | ||
HRB | 23.8~84.6 | 22.7~85.0 | 23.8~85.5 | |||
BRASS | HB | 40~173 | ||||
HRB | 13.5~95.3 | |||||
BRONZE銅錫(鋁)合金 | HB | 60~290 | ||||
COPPER純銅 | HB | 45~315 | ||||
注:使用里氏硬度計測量時需被測工件適合相應的測試條件,主要是三方面的要求:工件重量不小于2KG,小的厚度不小于10mm,表面粗糙度不大于1.6um,在不適合上述條件時需要穩固支撐或密實耦合!
示值誤差和示值重復性
序號 | 沖擊裝置類型 | 標準里氏硬度塊硬度值 | 示值誤差 | 示值重復性 |
1 | D | 760±30HLD | ±6 HLD | 6 HLD |
2 | DC | 760±30HLDC | ±6 HLDC | 6 HLD |
3 | DL | 878±30HLDL | ±12 HLDL | 12 HLDL |
4 | D+15 | 766±30HLD+15 | ±12 HLD+15 | 12 HLD+15 |
5 | G | 590±40HLG | ±12 HLG | 12 HLG |
6 | C | 822±30HLC | ±12 HLC | 12 HLC |
里氏硬度計符合標準
1、GB/T 17394.1-2014《金屬材料 里氏硬度試驗 第1部分:試驗方法》
2、GB/T 17394.2-2012《金屬材料 里氏硬度試驗 第2部分:硬度計的檢驗與校準》
3、GB/T 17394.3-2012《金屬材料 里氏硬度試驗 第4部分:標準硬度塊的標定》
4、GB/T 17394.4-2014《金屬材料 里氏硬度試驗 第4部分:標準值換算表》
5、設計依據標準:《里氏硬度計技術條件》 JB/T 9378-2001
被測試樣表面的要求
試樣表面的狀況應符合測試范圍表格中的有關要求。
● 試樣表面溫度不能過高,應小于120℃。
● 試樣表面粗糙度不能過大,否則會引起測量誤差。試樣的被測表面露出金屬光澤,并且平整、光滑、不得有油污。
● 試樣重量的要求:對大于5kg的重型試樣,不需要支撐;重量再2-5kg的試件、有懸伸部分的試件及薄壁試件在測試時應用物體支撐,以避免沖擊力引起試件變形、變曲和移動。對中型試樣,置于平坦、堅固的平面上,試樣平穩放置,不得有晃動。
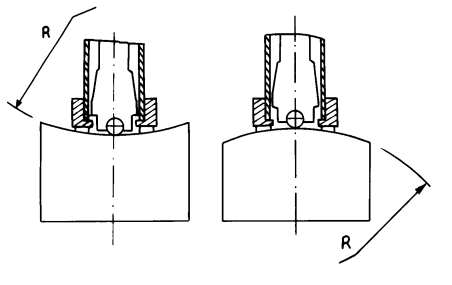 |
● 曲面試樣:試樣的試驗面是平面。當被測表面曲率半徑R小于30mm(D、DC、C、DL型沖擊裝置)和小于50mm(G型沖擊裝置)的試樣在測試時應使用小支承環或異型支承環。
● 試樣應有相應的厚度,試樣小厚度應符合沖擊裝置表規定。
● 對于具有表面硬化層的試樣,硬化層深度應符合沖擊裝置表規定。
● 耦合
1) 對輕型試樣,需要與堅固的支承體緊密耦合,兩耦合表面需要平整、光滑、耦合劑用量不要太多,測試方向需要垂直于耦合平面;
2) 當試樣為大面積板材、長桿、彎曲件時,即使重量、厚度較大仍可能引起試件變形和失穩,導致測試值不準,故應在測試點的背面穩固固或支承。
● 試樣本身磁性應小于30高斯
測量方法
● 按動沖擊裝置上部的釋放按鈕,進行測試。此時要求試樣、沖擊裝置、操作者均穩定,并且作用力方向應通過沖擊裝置軸線。
● 試樣的每個測量部位一般進行五次試驗。數據分散不應越過平均值的±15HL。
● 任意兩壓痕之間距離或任一壓痕中間距試樣邊緣距離應符合下表規定。
● 對于特定材料,欲將里氏硬度值較準確地換算為其他硬度值,需要作比較試驗以得到相應換算關系。方法是:用檢定合格的里氏硬度計和相應的硬度計分別在同一試樣上進行試驗。對于硬度值,在三個以上需要換算的硬度壓痕周圍均勻分布地各測定5點里氏硬度,用里氏硬度平均值和相應硬度平均值分別作為對應值,作出硬度比較曲線,比較曲線至少應包括三組對應的數據。
沖擊裝置類型 | 兩壓痕中間間距 (mm) | 壓痕點距試樣邊緣距離 (mm) |
D | 3 | 5 |
故障分析與排除
故障現象 | 原因分析 | 排除方法 |
不開機 | 電量耗盡 | 及時充電 |
無測值 | 探頭線內部斷路 | 更換探頭線 |
測值不準 | 沖擊裝置球頭磨損 | 更換球頭 |
測值偏差 | 校準值失效 | 重新校準 |
保養和維修
1. 沖擊裝置
● 在使用1000—2000次后,要用尼龍刷清理沖擊裝置的導管及沖擊體,清潔導管時先將支承環旋下,再將沖擊體取出,將尼龍刷以逆時針方向旋入管內,到底后拉出,如此反復5次,再將沖擊體及支承環裝上;
● 使用完畢后,應將沖擊體釋放;
● 沖擊裝置內嚴禁使用潤滑劑。
2. 正常維修程序
● 當用標準洛氏硬度塊進行檢定時,誤差均大于2HRC時,可能是球頭磨損失效,應考慮更換球頭或沖擊體。
● 當硬度計出現其它不正常現象時,請用戶不要拆卸或調節固定裝配之零部件,填妥保修卡后,交由我公司維修部門,執行保修條例。
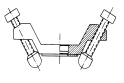
異性支撐環(選配)
型 號 | 異型支承環簡圖 | 備 注 |
Z10-15 |
| 測外圓柱面R10~R15 |
Z14.5-30 | 測外圓柱面R14.5~R30 | |
Z25-50 | 測外圓柱面R25~R50 | |
HZ11-13 |
| 測內圓柱面R11~R13 |
HZ12.5-17 | 測內圓柱面R12.5~R17 | |
HZ16.5-30 | 測內圓柱面R16.5~R30 | |
K10-15 |
| 測外球面SR10~SR15 |
K14.5-30 | 測外球面SR14.5~SR30 | |
HK11-13 |
| 測內球面SR11~SR13 |
HK12.5-17 | 測內球面SR12.5~SR17 | |
HK16.5-30 | 測內球面SR16.5~SR30 | |
UN |
| 測外圓柱面, 半徑可調R10~∞ |
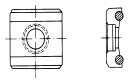
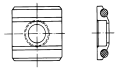
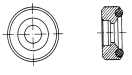
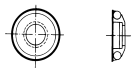
沖擊裝置(選配)
沖擊裝置 | DC/D/DL/DS | D+15 | C | G |
沖擊能量 | 11mj | 11mj | 2.7mj | 90mj |
沖擊體質量 | 5.5/5.5/7.2/5.5 g | 7.8 g | 3.0 g | 20 g |
球頭硬度 | 1600 HV | 1600 HV | 1600 HV | 1600 HV |
球頭直徑 | 3 mm | 3 mm | 3 mm | 5 mm |
球頭材料 | 碳化鎢 | 碳化鎢 | 碳化鎢 | 碳化鎢 |
沖擊裝置直徑 | 20/20/6/20 mm | 20 mm | 20 mm | 30 mm |
沖擊裝置長度 | 86/147/202/138 mm | 162 mm | 141 mm | 254 mm |
沖擊裝置重量 | 50/75/60/70 g | 80 g | 75 g | 250 g |
試件硬度上限 | 940/940/950/940 HV | 940 HV | 1000 HV | 650 HB |
試件表面平均度Ra | 1.6 μm | 1.6 μm | 0.4 μm | 6.3 μm |
沖擊裝置適用范圍 | DC型測量內孔或圓柱筒內; | D+15型接觸面細小,加長,適宜測量溝槽或凹入的表面。 | C型沖擊力小,對被測表面損傷很小,不破壞硬化層,適合測量小輕薄部件及表面硬化層。 | G型測量大厚重及表面較粗糙的鑄鍛件。 |
產品展示
 客服1